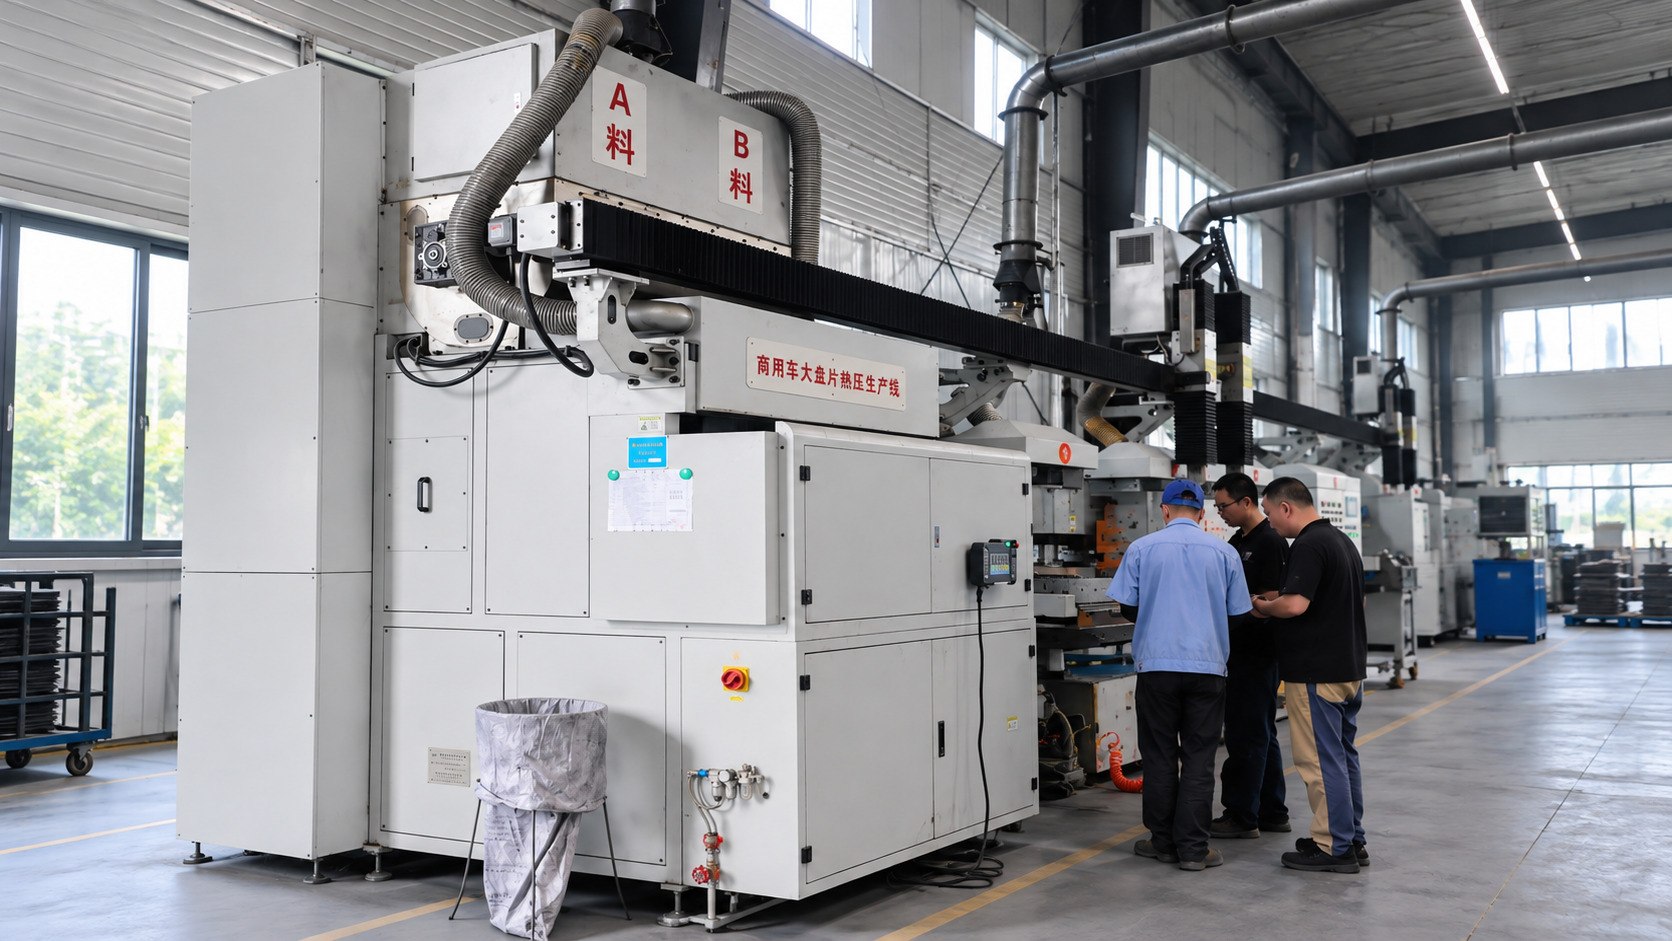
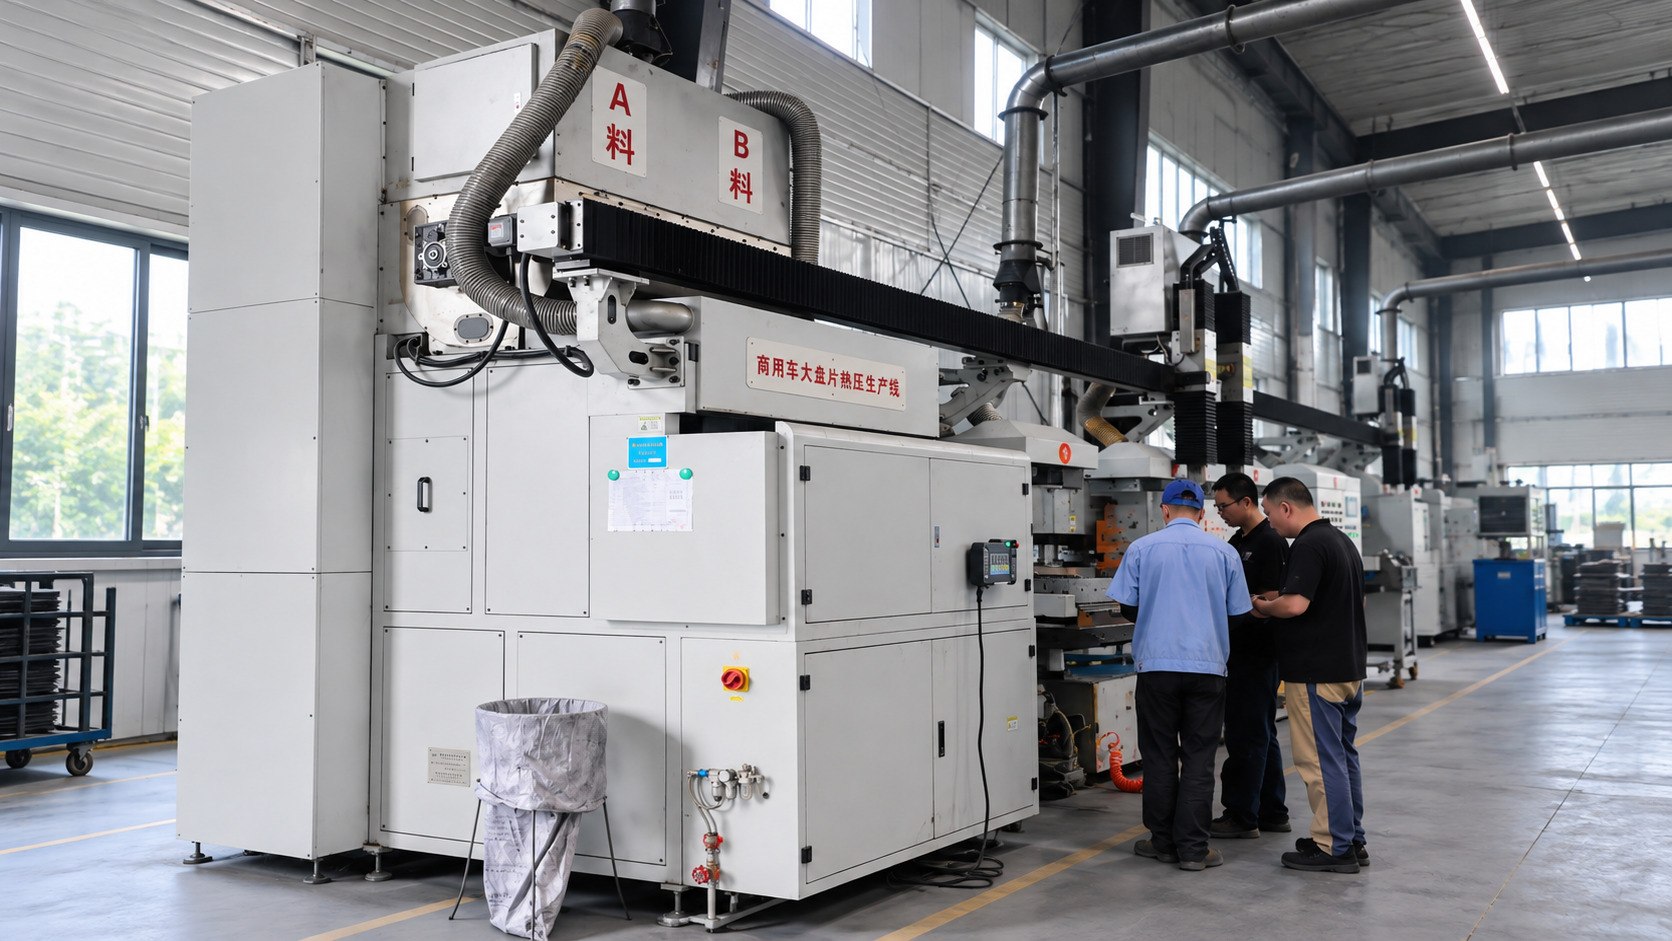
Производство продвинутых фрикционных формул, таких как серии F, JGW, LSL и WZSD, начинается с полностью автоматической партийной машины, где сырьё помещается в миксер и тщательно перемешивается для создания высокоточной смеси фрикционных материалов.
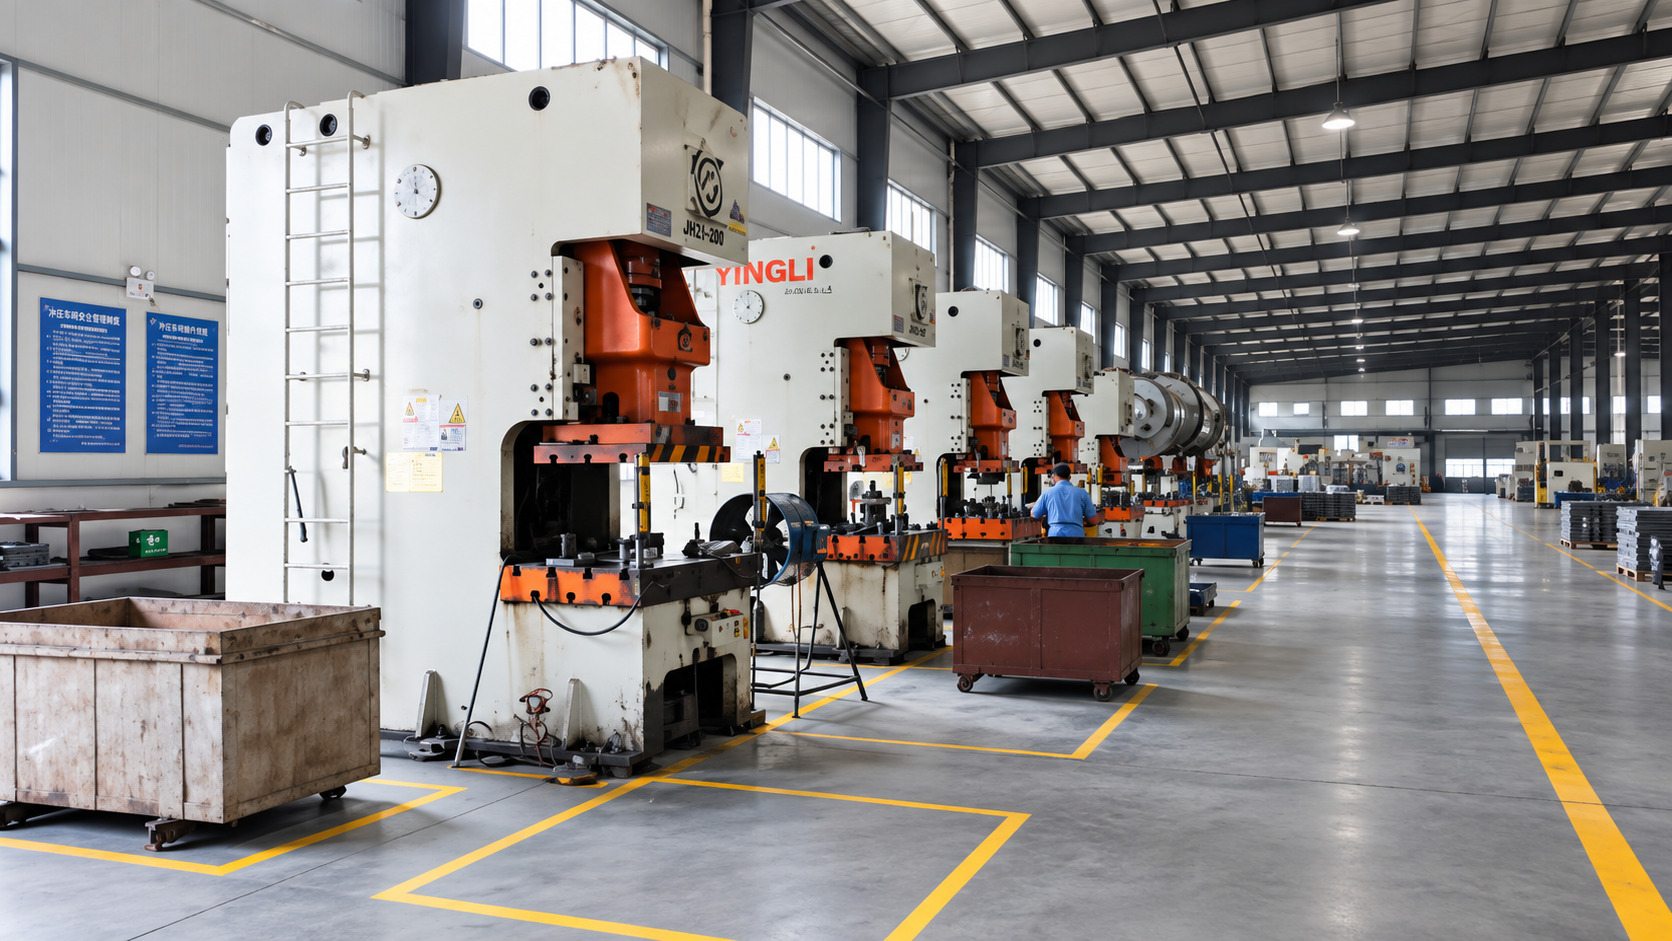
На этапе штамповки стальной подложки стальные катушки вырезаются и штампуются в форму стальной подложки тормозной колодки. Операторы используют обезжиритель для удаления масла с поверхности, равномерно наносят специальный клей на обратную сторону и сушат его на воздухе.
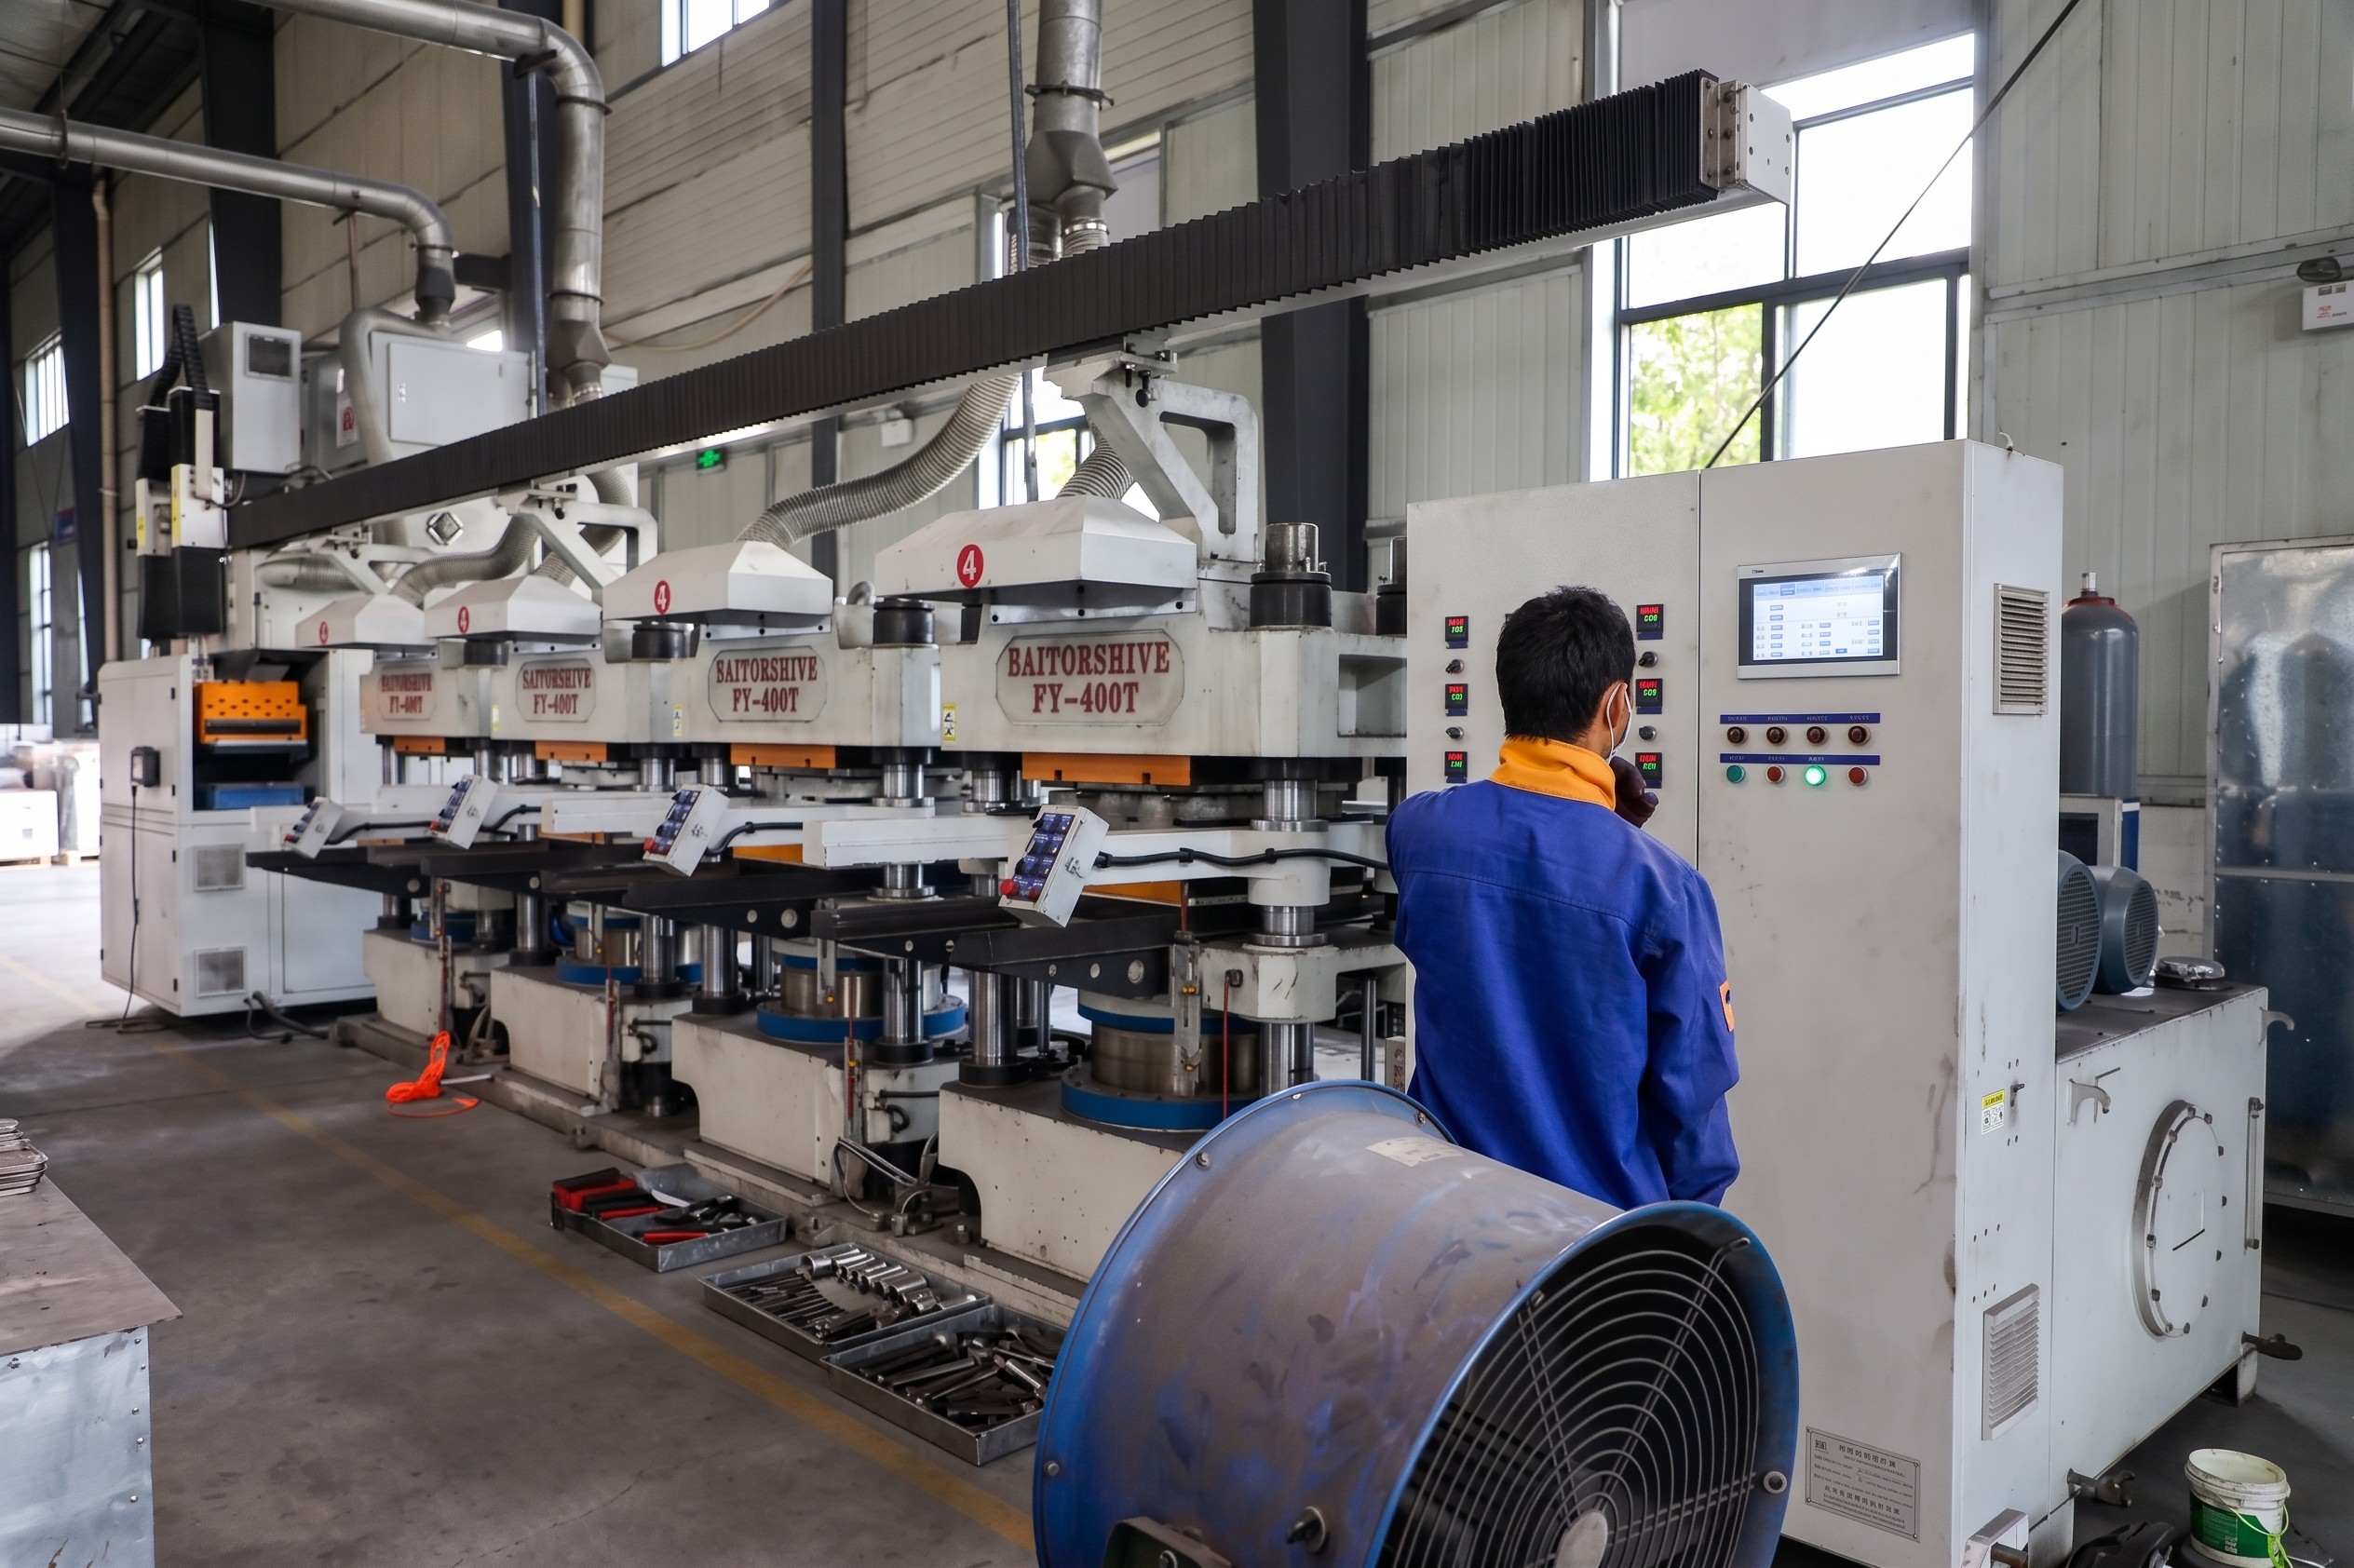
Для формирования конкретных формульных блоков точный размер смеси взвешивается и заливается в форму, затем горячим прессованием вместе с клееной стальной подложкой при температуре около 170°C под давлением 7-18 МПа в течение 200 секунд.
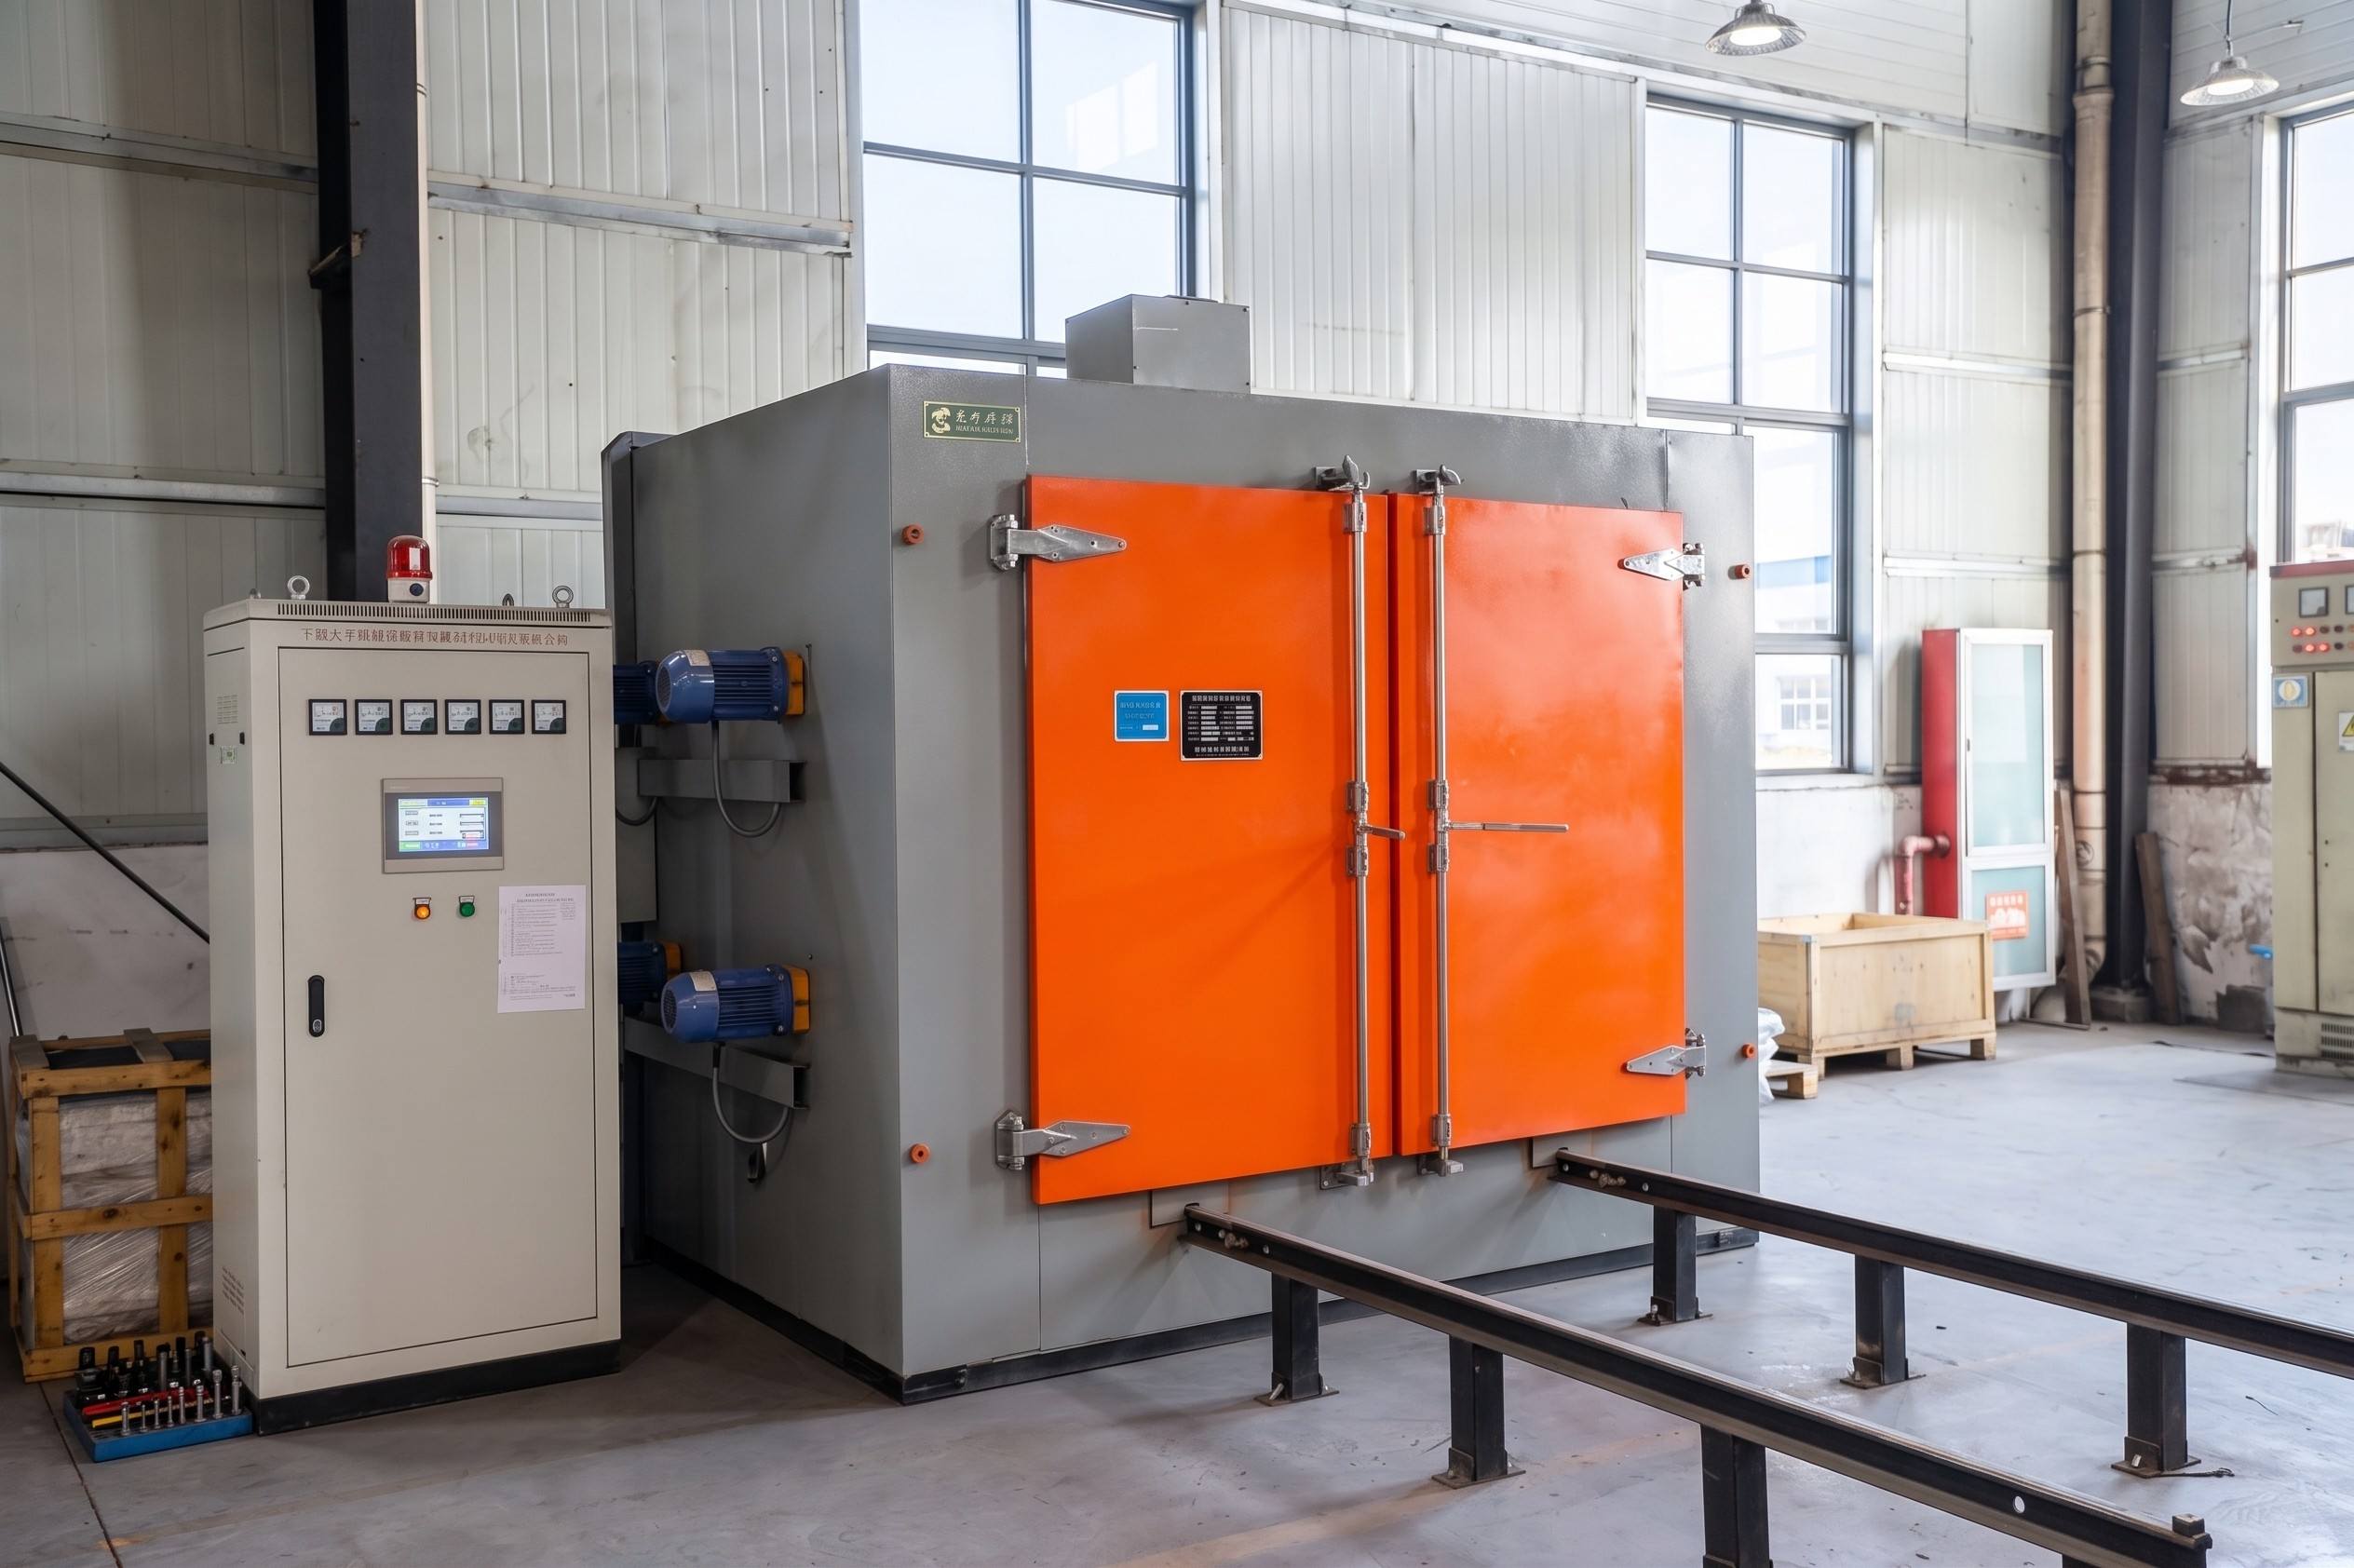
Во время термической обработки полуфабрикаты отправляют в духовку для поэтапного выпечки в диапазоне от 0 до 170°C. Этот важный этап позволяет смоле полностью затвердеть, стабилизируя уникальные тренительные характеристики серий F, JGW, LSL и WZSD.
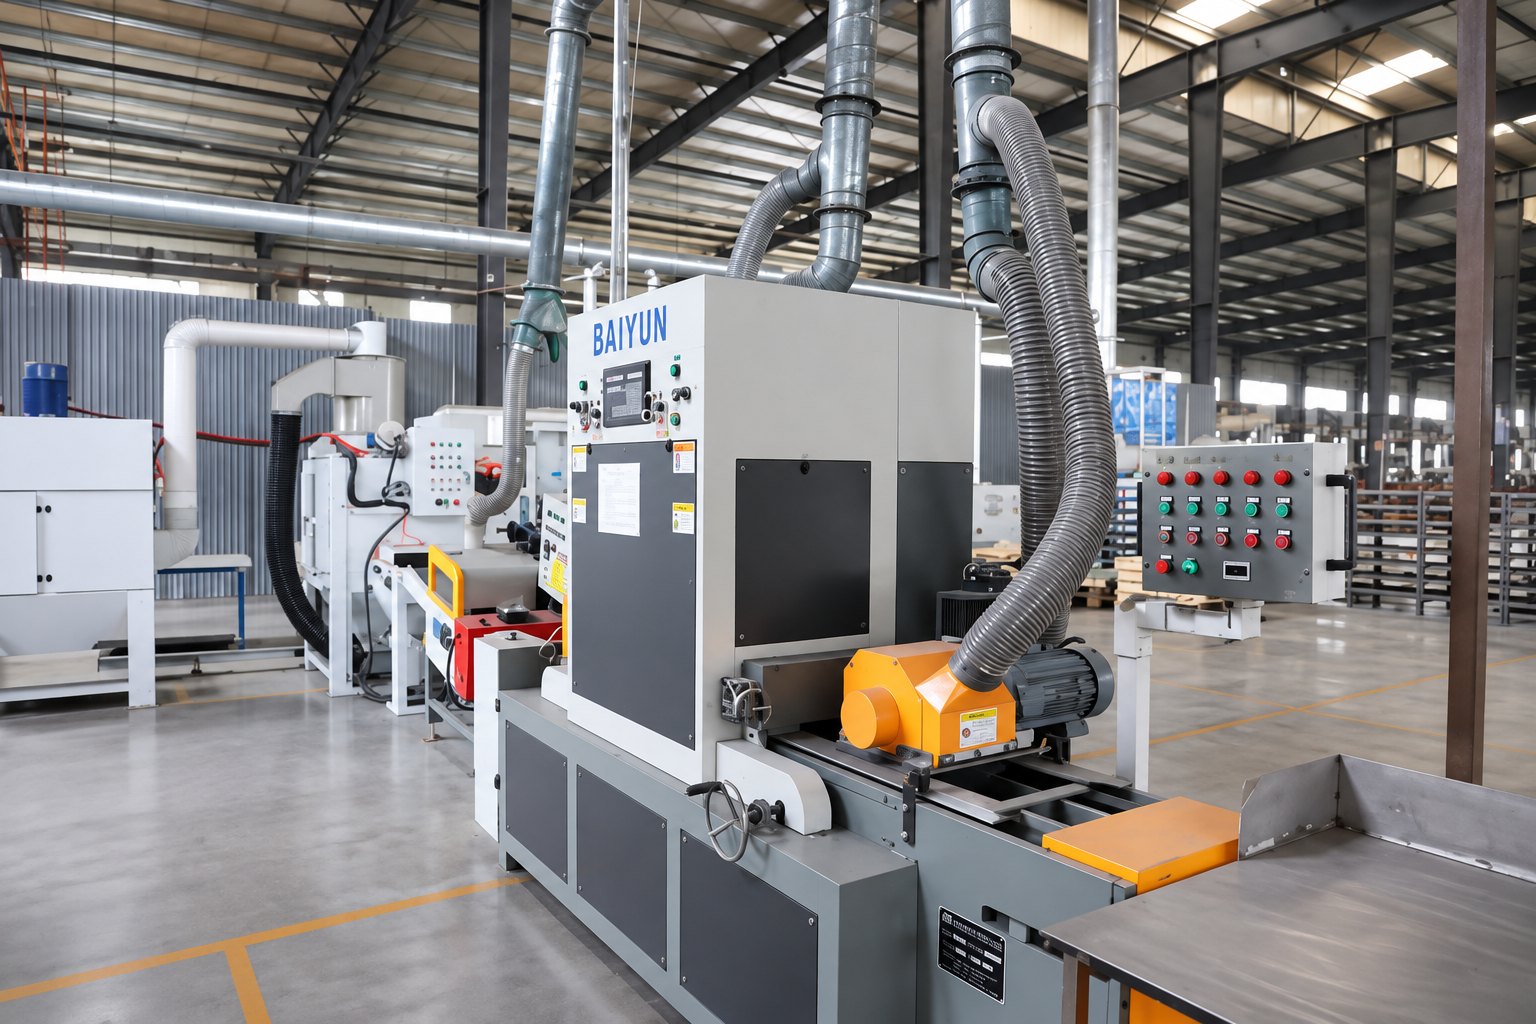
Процесс шлифовки использует комбинированную шлифовальную машину для мелкой шлифовки поверхности фрикционного материала, обеспечивая её соответствие строгим требованиям по толщине, параллелизму и отделке поверхности. Кроме того, некоторые изделия требуют прорезов или фаскочек на этом этапе.
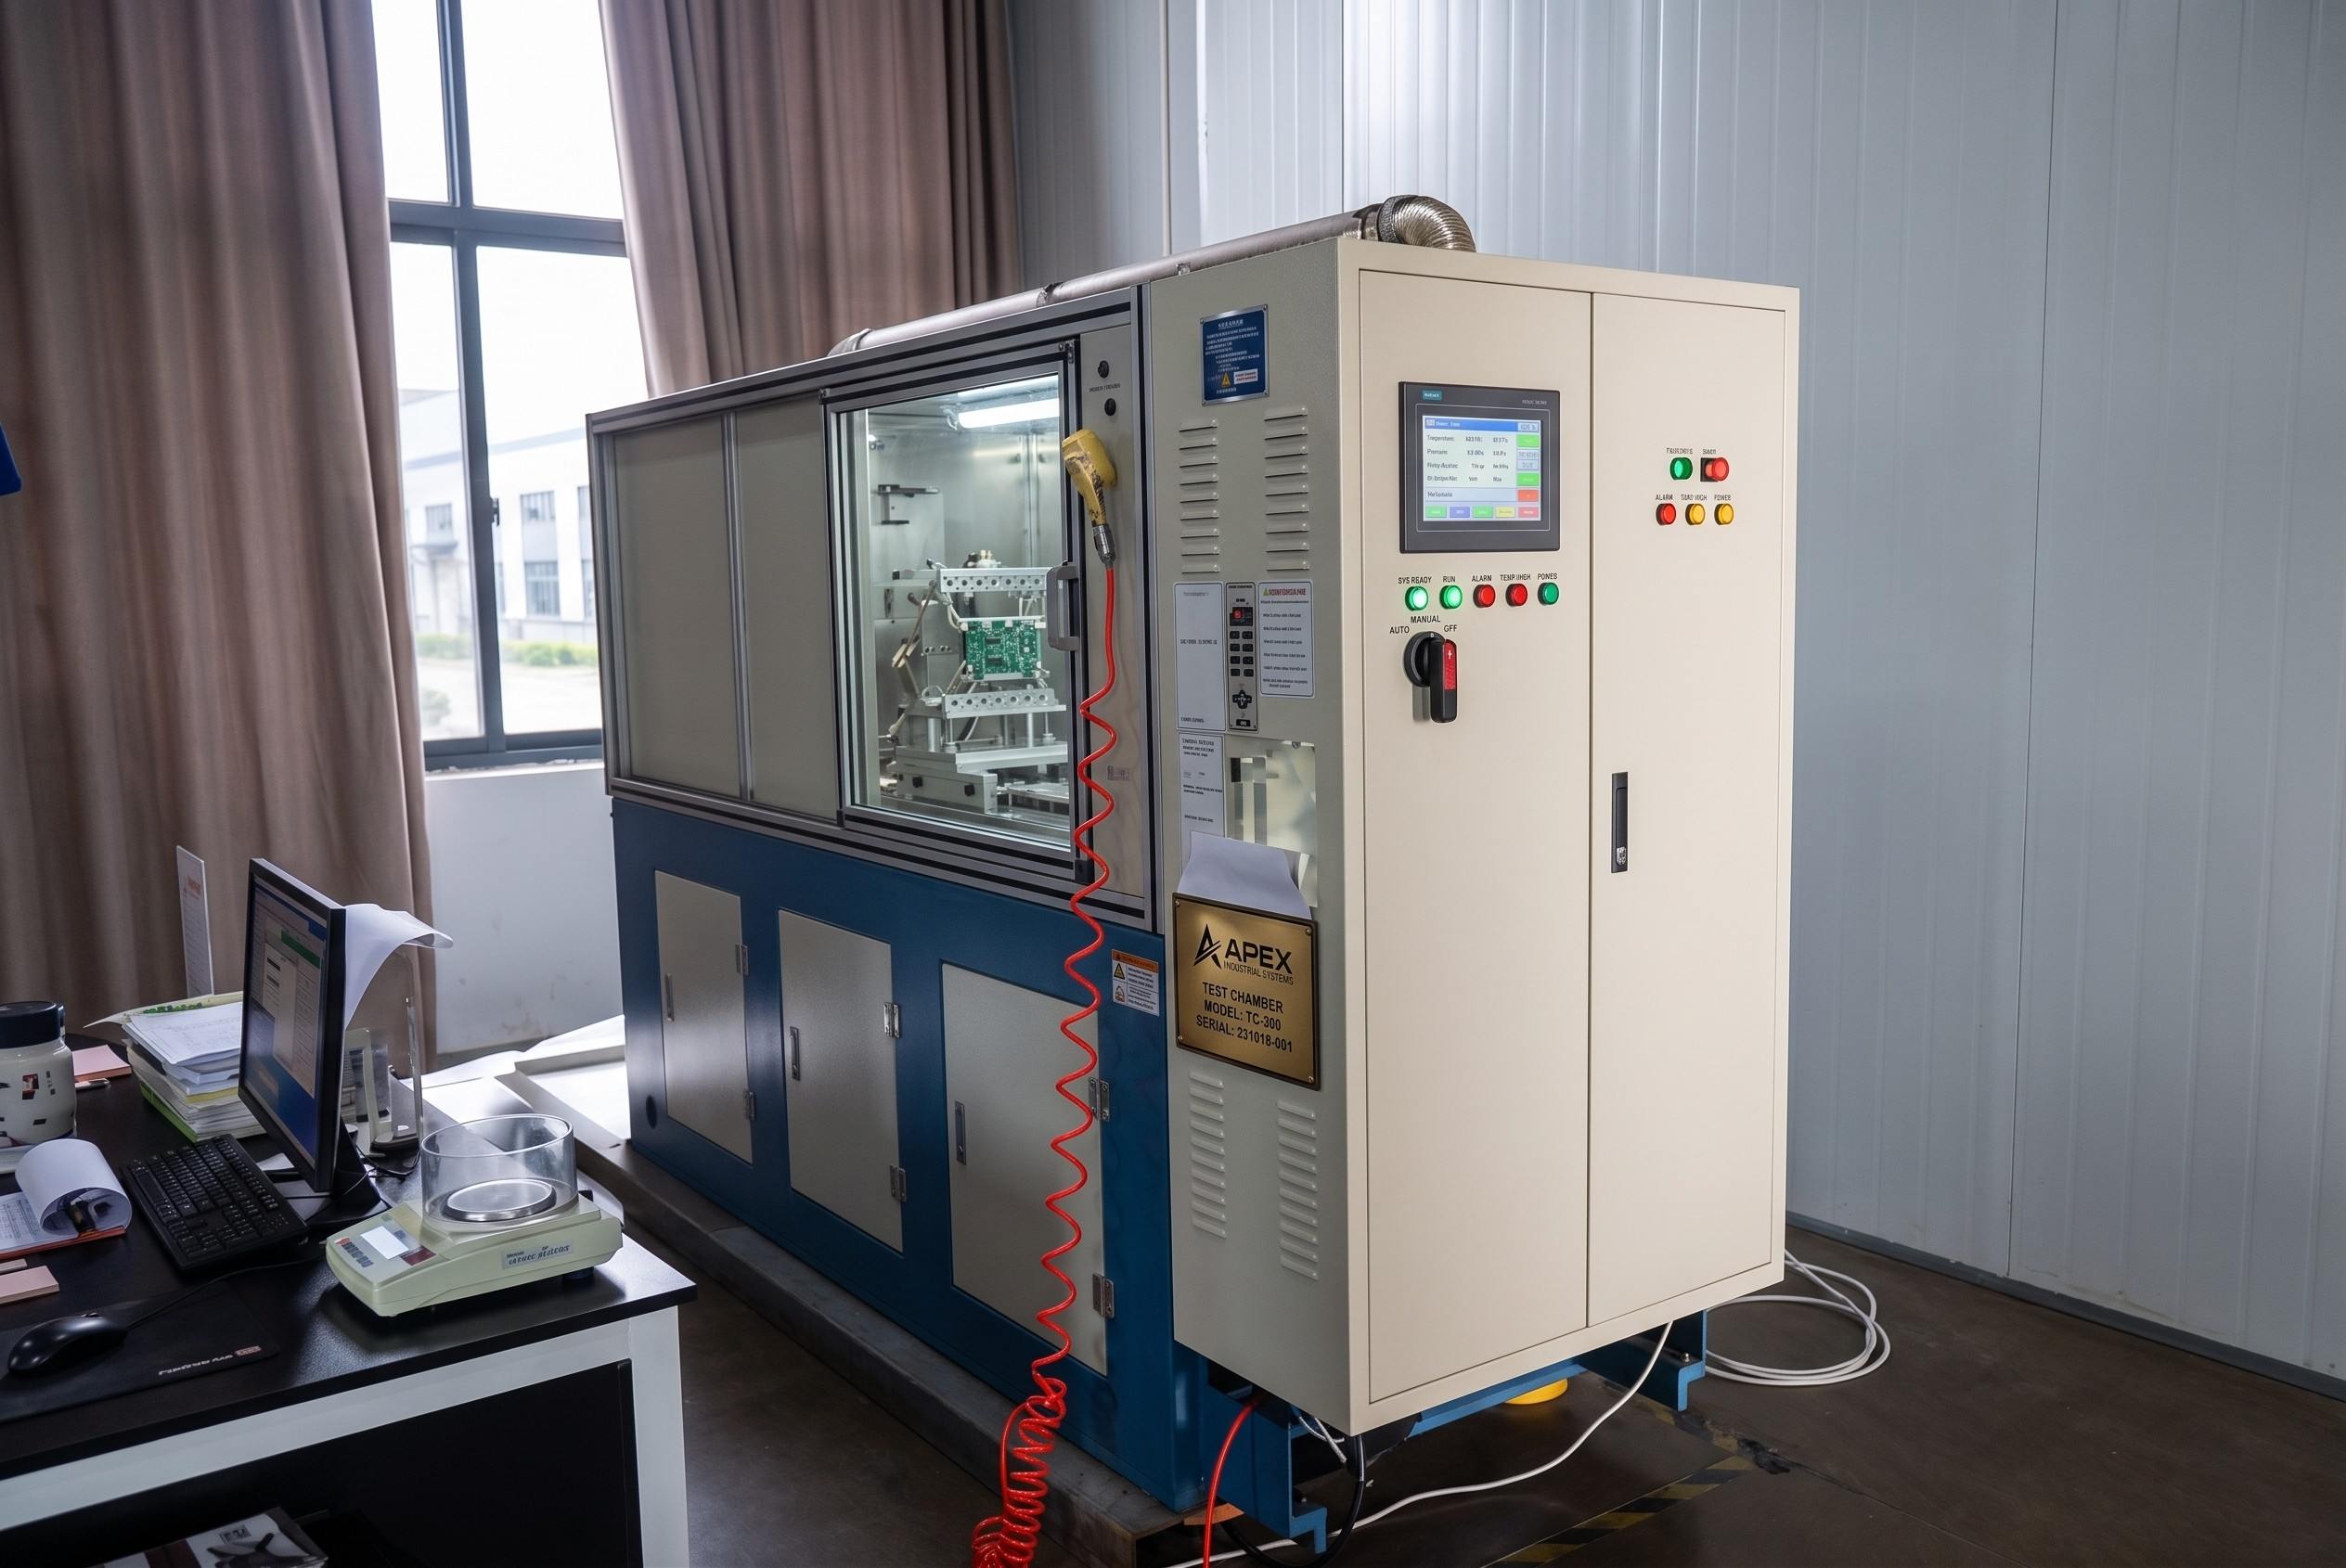
Для гарантии надёжности этих продвинутых тормозных накладок каждая партия проходит испытания с использованием машины для тестирования на сопротивление, чтобы убедиться, что каждая партия соответствует требованиям квалификации до покидания предприятия.
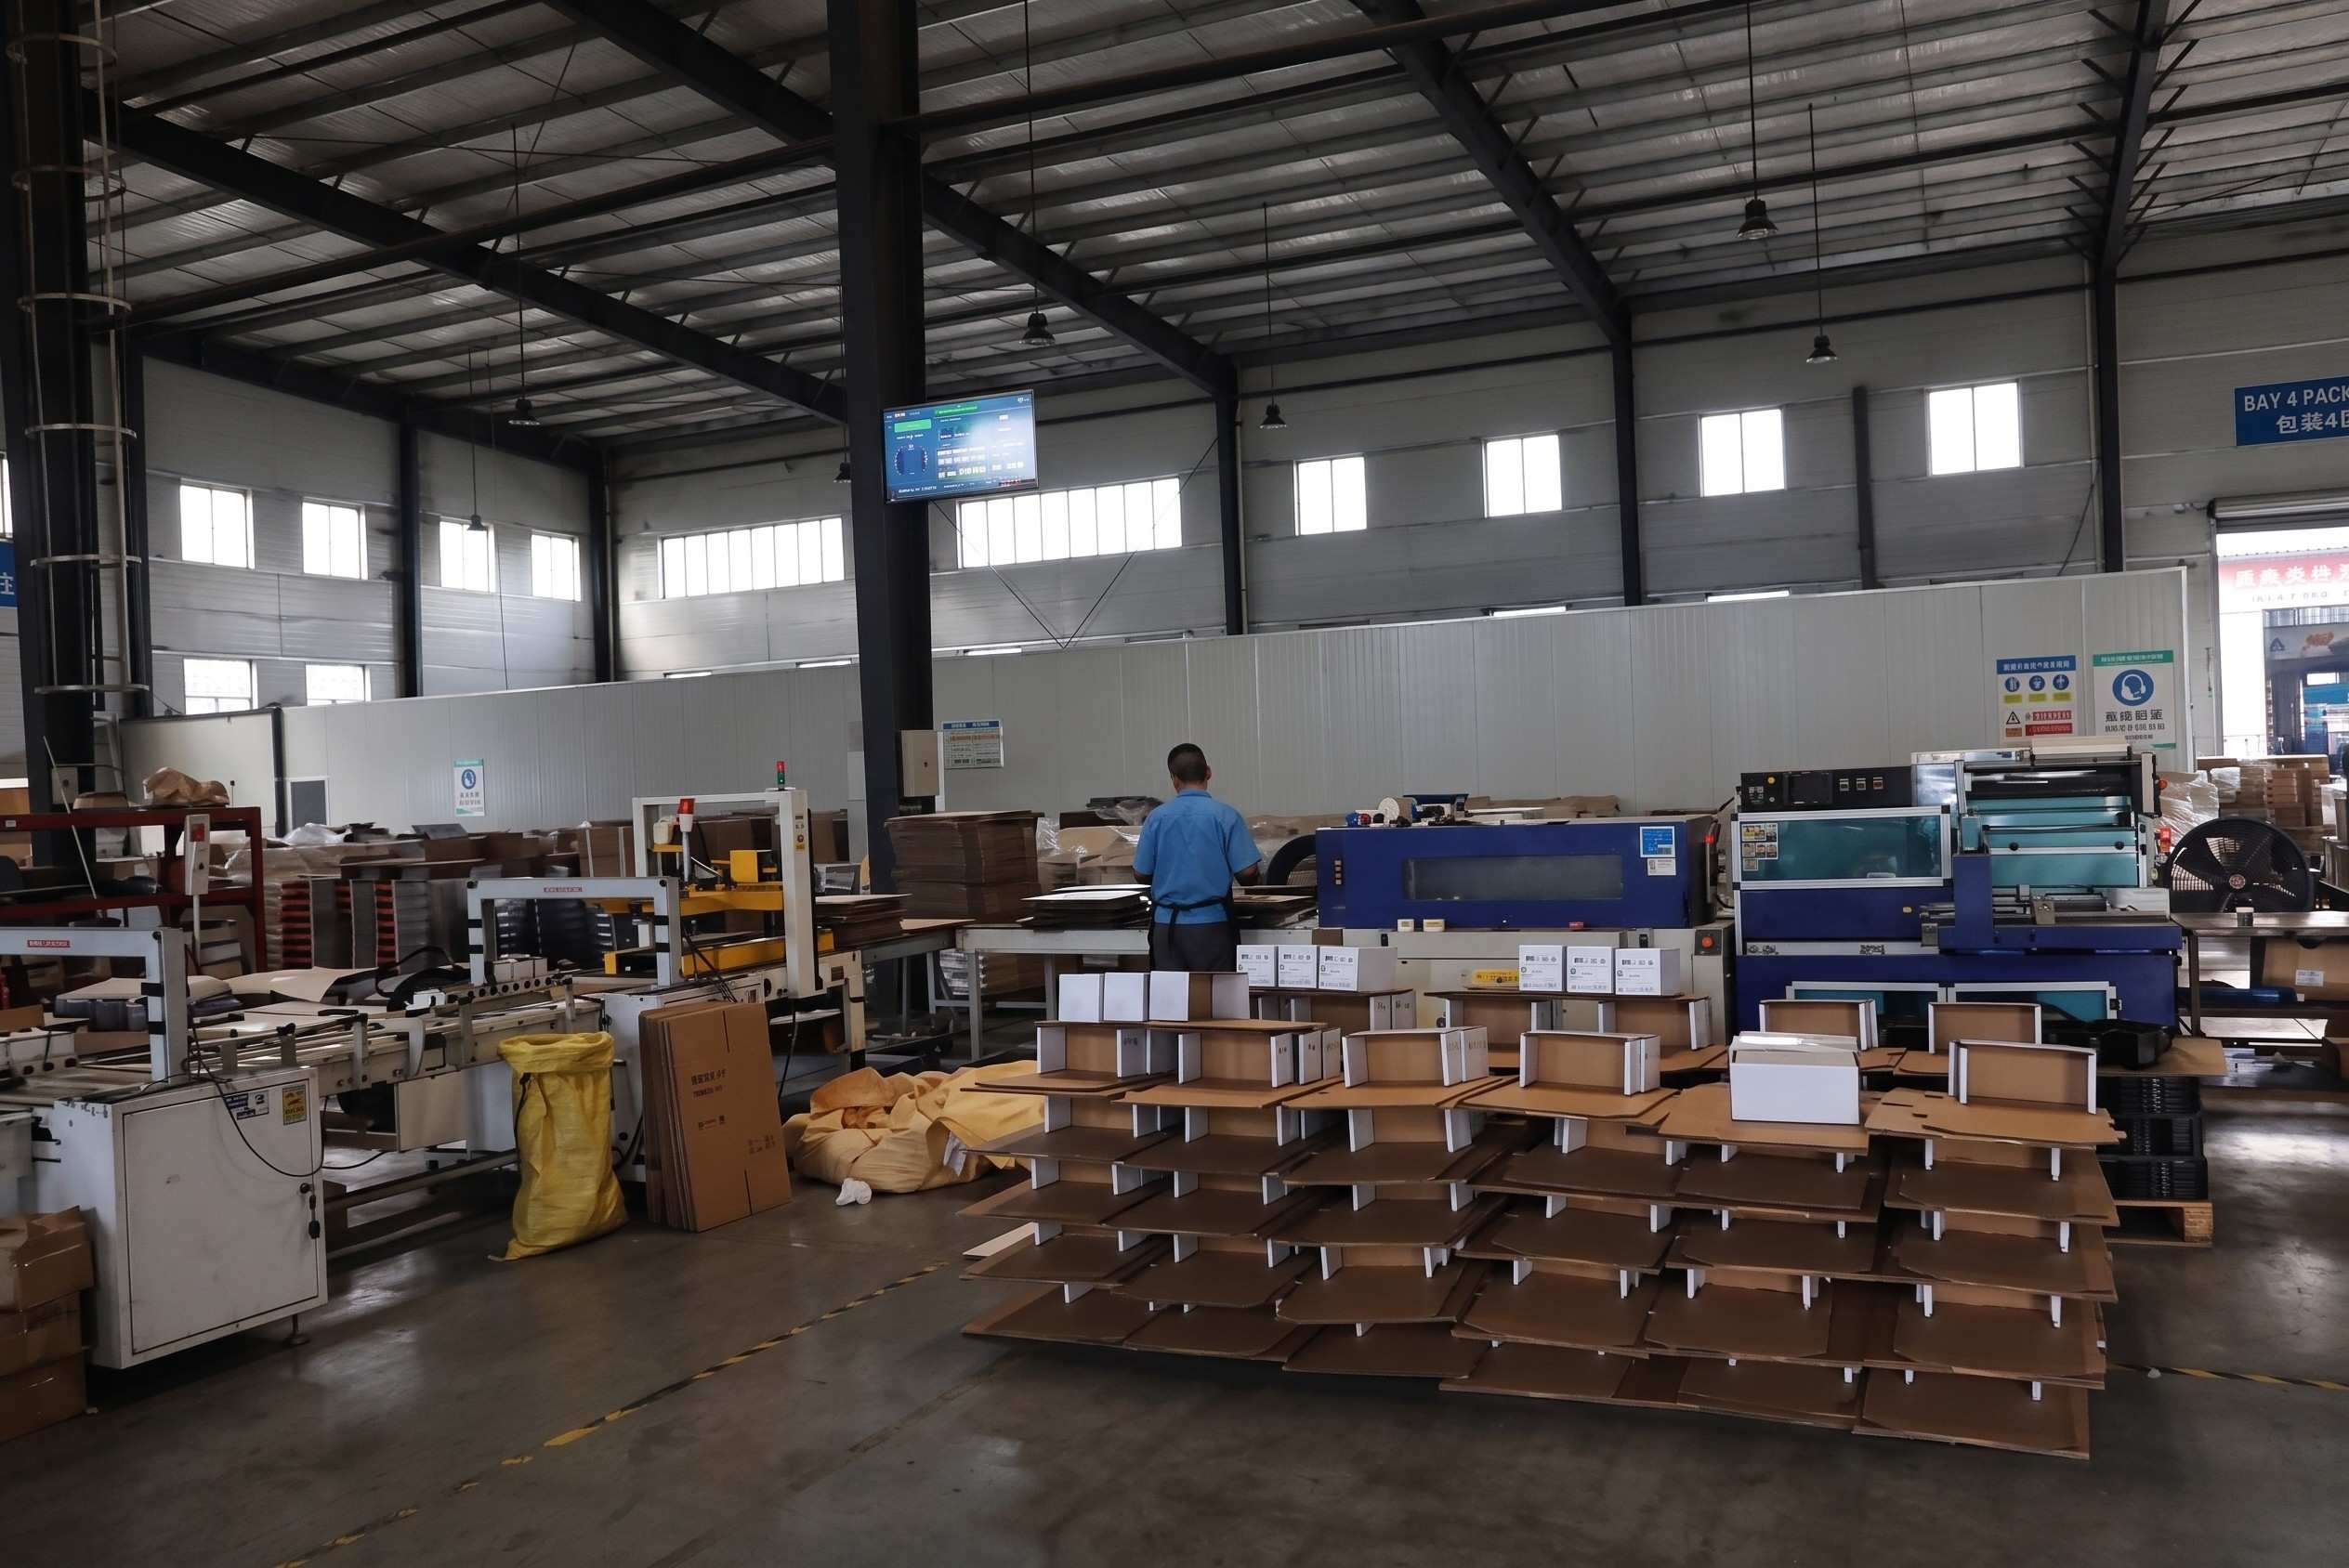
Последний этап — кодирование и упаковка, где на продукте печатаются номер серийной партии и конкретная модель (например, серия F, JGW, LSL или WZSD). После этого продукция упаковывается в пластиковую термоусадочную упаковку и хранится на складе.
Свяжитесь с TOUGHPRO сегодня. Наша опытная команда продаж и инженеров предоставит профессиональную техническую поддержку и конкурентоспособные предложения в течение 24 часов.